




Finition des impressions 3D
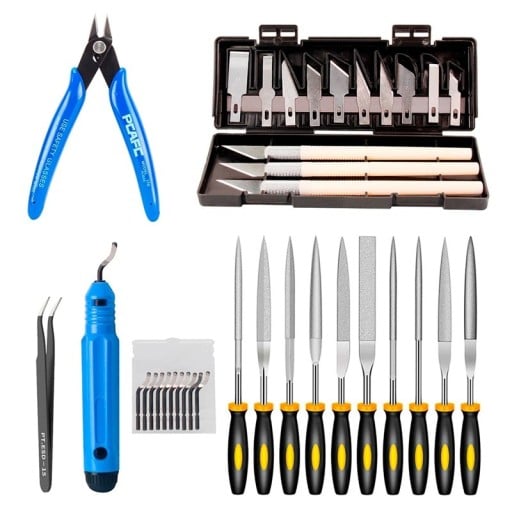
Spatules pour décoller l'impression du plateau, lames et outils pour retirer les supports, un jeu de 21 pièces avec brucelles, limes et pinces, ainsi qu'une station de lavage et de polymérisation pour la résine. Choisissez la finition des impressions 3D selon que vous imprimez en filament ou en résine.




Finition des impressions 3D
Une impression qui vient de se terminer a encore deux choses devant elle : être décollée du plateau et débarrassée de tout ce qui n'appartient pas au modèle — supports, brim et bavures sur les arêtes. Sur les imprimantes à résine s'ajoutent le lavage et la post-polymérisation, sans lesquels une impression n'est pas finie. Vous trouverez ici de quoi faire les deux.
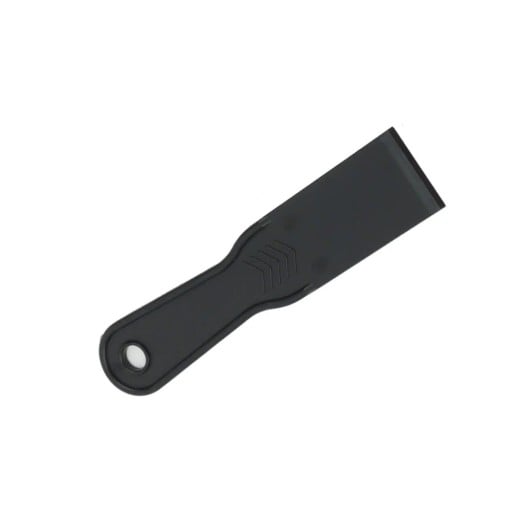
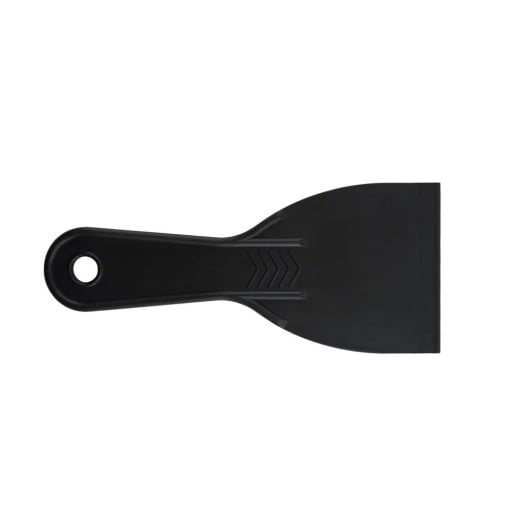
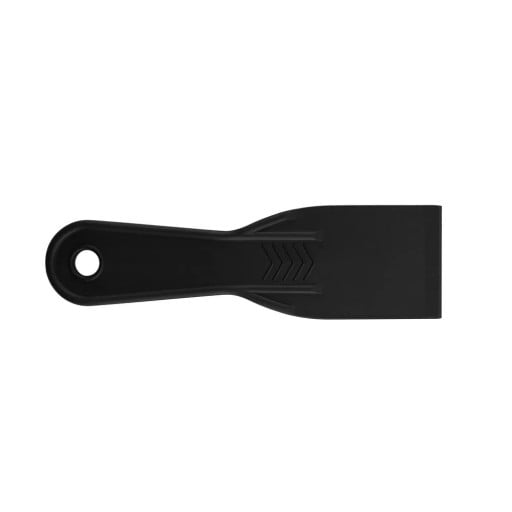
Les spatules se distinguent par la largeur de la lame. Les étroites, autour de 38 et 51 mm, se glissent plus facilement sous le coin de la pièce et se débrouillent mieux avec les petits éléments ; les larges, de 76 et 101 mm, répartissent l'effort sur une arête plus longue et conviennent aux grands modèles plats, qui adhèrent au plateau sur toute leur surface. Attaquez toujours par un coin et poussez avec l'angle le plus faible possible : en faisant levier droit vers le haut, vous tordez la plaque ou arrachez un morceau de la couche inférieure.
Les outils pour retirer les supports travaillent là où la pince n'atteint pas. La lame de 115 × 17 mm passe entre le support et la paroi dans les endroits serrés, l'outil compact de 8,5 × 4 cm tient dans la paume pour le travail minutieux, et le grattoir à modèles avec dix lames interchangeables casse l'arête et nettoie la surface laissée par un support cassé. Changez la lame dès qu'elle cesse de couper : une lame émoussée ripe, et c'est précisément là qu'on se coupe.
Le jeu de 21 pièces couvre le reste : brucelles pour extraire les restes des endroits profonds et pour manipuler la pièce encore chaude, limes pour reprendre arêtes et perçages, et pinces pour les supports qui tiennent fermement.
La station de lavage et de polymérisation va de pair avec les imprimantes à résine. L'impression est d'abord lavée dans une cuve de 7,5 l pour que la résine non polymérisée quitte la surface, puis post-polymérisée sous lumière UV. Manipulez la résine non polymérisée et le liquide de lavage avec des gants et dans un endroit ventilé, et suivez les consignes du fabricant de la résine comme de la station.